新能源汽车电池包气密性检测技术如何守护安全底线
随着新能源汽车产业的高速发展,动力电池的安全问题日益成为行业和消费者关注的焦点。在众多安全检测环节中,电池包气密性检测技术被誉为守护安全底线的重要屏障。
一、电池包气密性与安全的关联
动力电池包是由电芯、模组、电池管理系统、热管理系统以及结构件等组成的复杂总成。在实际使用中,如果电池包密封失效,外界的水汽、灰尘和杂质就可能侵入内部,引发绝缘性能下降、短路甚至热失控等严重安全事故。电池包内部一旦出现密封不良,也可能导致电解液泄漏,造成环境污染和腐蚀风险。因此,气密性直接决定了电池包的防护等级和使用寿命,是保障整车安全的第一道防线。
二、气密性检测的核心技术原理
目前主流的电池包气密性检测方法主要包括直压法、差压法、流量法以及氦质谱检漏法。
- 直压法:向电池包内充入一定压力的气体,通过监测压力变化来判断是否存在泄漏。该方法设备结构简单、成本较低,适用于产线快速检测,但精度相对有限。
- 差压法:采用一个标准参考件与被测电池包同时充气,通过高精度差压传感器测量两者之间的压力差,从而判断泄漏情况。差压法精度较高,抗环境温度波动能力强,是目前产线应用最为广泛的技术之一。
- 流量法:在恒定压力下测量补充气体的流量,流量越大说明泄漏越严重。适合检测泄漏量较大的场景。
- 氦质谱检漏法:利用氦气作为示踪气体,通过质谱仪检测氦分子的泄漏率。该方法灵敏度极高,可检测到极微小的泄漏,常用于实验室验证和高端车型的抽检环节。
三、生产测试设备的关键组成
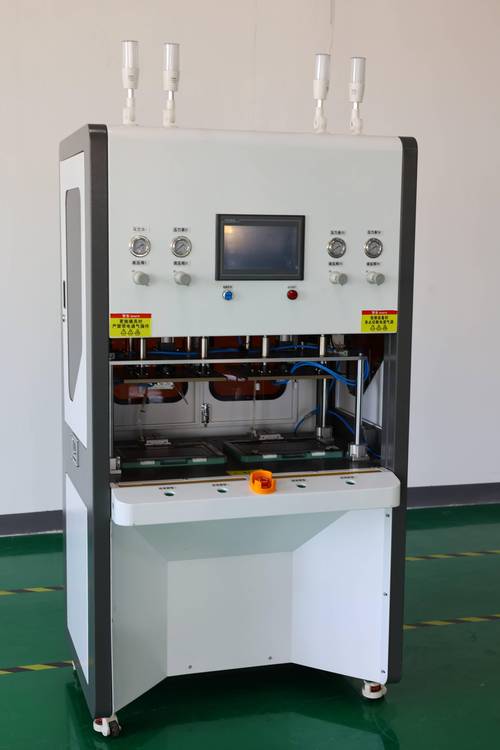
一套完整的电池包气密性检测设备通常由以下部分组成:
- 气源系统:提供稳定、干燥、洁净的压缩空气或检测气体。
- 压力控制单元:包括精密调压阀、储气罐和电磁阀组,确保充气和保压过程的稳定性。
- 高精度传感器:差压传感器、压力传感器是核心测量元件,其精度直接影响检测结果的可靠性。
- 工装夹具与密封接口:用于快速、可靠地将电池包与检测设备连接,保证检测过程无附加泄漏。
- 数据处理与控制系统:通过PLC或工业计算机实现自动化检测流程、数据采集和结果判定,并与MES系统对接实现质量追溯。
四、检测标准与工艺要点
行业常见的电池包气密性检测标准要求泄漏率控制在一定范围内,具体要求因车型和电池包设计而异。以IP67防护等级为例,电池包需在1米深水中浸泡30分钟而不进水,对应气密性检测通常要求等效泄漏率极为微小。
在产线实施中,需要注意以下工艺要点:
- 温度补偿:气体压力受温度影响明显,春夏秋冬车间温差会导致误判,因此设备需具备温度补偿功能。
- 容积校准:不同型号电池包内部容积不同,需要对应设定充气时间和稳定时间,避免因容积差异造成误判。
- 密封面清洁:工装密封圈和电池包接口必须保持清洁,任何微小杂质都可能造成假泄漏。
- 多腔体独立检测:部分电池包具有多个独立腔体,需分别检测,避免内漏问题被忽视。
- 检测节拍匹配:气密性检测需要在产线节拍内完成,因此充气、保压、检测和排气各阶段时间需精细优化。
五、技术发展趋势
面向电池包气密性检测技术正朝着高精度、高节拍、智能化和集成化方向发展。一方面,差压法与氦检技术的结合应用日益增多;另一方面,基于AI算法的泄漏模式识别可以帮助快速定位泄漏点和判断泄漏原因。在线检测与大数据追溯的结合,使得每一个电池包的气密性数据都可以终身可查,为整车安全保驾护航。
电池包气密性检测虽然只是新能源汽车生产流程中的一个环节,但它发挥着不可替代的安全保障作用。高精度的检测设备和科学完善的检测工艺,能够从源头上拦截密封缺陷产品,切实守护新能源汽车的安全底线,推动整个产业健康、可持续发展。
如若转载,请注明出处:http://www.51bucang.com/product/55.html
更新时间:2026-10-15 03:59:18